FOURNITURES
Polymérisation UV LED
07/10/2026

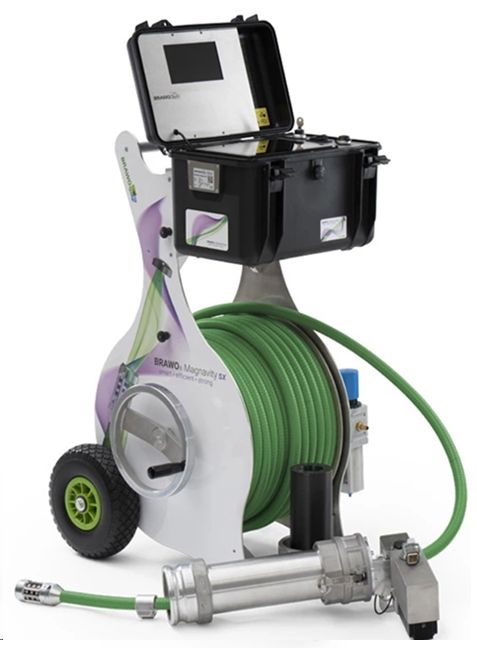
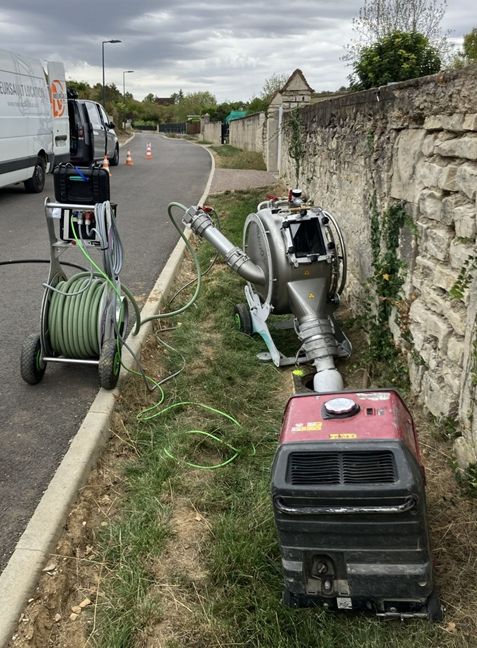
À l’occasion d’un chantier de réhabilitation de branchements dans la région d’Auxerre, BRAWO SYSTEMS GMBH a présenté aux techniciens présents sur site sa solution de réhabilitation sans tranchée BRAWO® MAGNAVITY SX. Cette démonstration a permis de mettre en évidence les possibilités offertes par la polymérisation UV LED et les résines, ainsi que les avantages d’une solution conçue pour répondre aux contraintes des interventions sur les réseaux existants.
 Une solution compacte pour les interventions sur chantier
La MAGNAVITY SX se distingue notamment par son format compact et son poids réduit. Associée au tambour de réversion DRUM 4.0, elle facilite le transport, les déplacements et la mise en œuvre sur les chantiers de réhabilitation.
Son faible encombrement permet également d’optimiser l’espace disponible dans le véhicule d’intervention. Les équipes peuvent ainsi consacrer davantage de volume au transport des matériels nécessaires au chantier. Autre particularité : le système ne nécessite pas de gros refroidisseur d’air. Cette compacité constitue un atout particulièrement intéressant pour les interventions en environnement urbain, où l’espace disponible pour les véhicules et les équipements peut être limité.
La polymérisation UV LED au cœur du système
La démonstration organisée près d’Auxerre a également permis de présenter les avantages de la technologie UV LED associée aux résines de réhabilitation. La MAGNAVITY SX est équipée de deux têtes LED intelligentes, une tête Nano et une tête Mega. Le système comprend également un tuyau combiné de 60 mètres intégrant l’alimentation électrique et l’air comprimé, une unité de rétraction ainsi qu’un boîtier de commande.
La prise en main de l’équipement s’est révélée simple pour les techniciens présents. La tête UV LED bénéficie notamment d’une technologie d’électro-aimant, facilitant son utilisation, y compris dans les conduites comportant des coudes. Le pilotage est assuré au moyen d’un panneau tactile de 10 pouces, conçu pour apporter davantage de confort lors des opérations.
BRAWO SYSTEMS présente ainsi la MAGNAVITY SX comme une solution permettant une polymérisation à la lumière rapide, fiable et maîtrisée, tout en conservant les exigences habituelles de sécurité et de qualité associées aux équipements BRAWO® Tech.
Une solution adaptée aux exigences internationales
La BRAWO® MAGNAVITY SX est certifiée CB et répond ainsi aux exigences techniques de nombreux pays. Elle dispose également de la conformité CE et d’une certification NRTL, permettant son utilisation sur le marché nord-américain. L’équipement bénéficie par ailleurs d’une portée d’action annoncée en hausse de 20 %, renforçant ses possibilités d’intervention sur les chantiers de réhabilitation.
Le REMOTE LC : intervenir depuis le collecteur
Au-delà de la MAGNAVITY SX, la démonstration a également permis de présenter le principe du BRAWO® REMOTE LC, une méthode de réhabilitation permettant d’intervenir sur les branchements domestiques depuis le collecteur.
Le procédé permet de réhabiliter la partie publique d’une conduite de branchement domestique à partir du point de raccordement au collecteur, depuis un regard visitable. Cette approche présente un intérêt particulier lorsque le branchement n’est pas directement accessible depuis le collecteur ou lorsque l’intervention depuis la propriété privée est difficile.
Elle permet notamment :
-
de réhabiliter des branchements domestiques non accessibles directement ;
-
d’intervenir à partir du raccordement du branchement au collecteur ;
-
de limiter les interventions sur les propriétés privées ;
-
d’éviter la réalisation d’une tranchée sur le trottoir ;
-
de réaliser la réhabilitation à distance.
Dans le cadre d’une intervention telle que celle présentée dans la région d’Auxerre, le REMOTE LC pourrait également contribuer à améliorer la précision de la jonction entre le branchement et le collecteur, ainsi qu’à assurer l’étanchéité en amont et en aval de la boîte.
Des technologies au service de la réhabilitation sans tranchée
Sponsor d'Intertas.info, qui nous permet de vous informer
 Cette démonstration illustre l’évolution des techniques de réhabilitation des réseaux et l’intérêt des solutions de polymérisation UV LED pour les interventions sur les branchements.
Avec la MAGNAVITY SX, le DRUM 4.0 et le REMOTE LC, BRAWO SYSTEMS GMBH met en avant une approche privilégiant la compacité des équipements, leur mobilité et leur simplicité de mise en œuvre. Sur un chantier de réhabilitation, ces caractéristiques peuvent contribuer à réduire les contraintes logistiques et à faciliter les interventions, tout en limitant le recours aux travaux de terrassement.
La démonstration réalisée près d’Auxerre aura ainsi permis aux professionnels présents de découvrir concrètement les possibilités offertes par ces technologies et de mesurer l’intérêt de solutions conçues pour rendre les opérations de réhabilitation plus simples, compactes et efficaces.
Sponsor d'Intertas.info, qui nous permet de vous informer

Vers une eau pure
03/10/2026

Le Syndicat des Eaux d’Île-de-France (SEDIF) vient de franchir une nouvelle étape dans son vaste programme de modernisation de la production d’eau potable. Le 2 octobre 2026, la première membrane de filtration haute performance du projet « Vers une eau pure » a été officiellement posée à l’usine de Méry-sur-Oise, dans le Val-d’Oise.
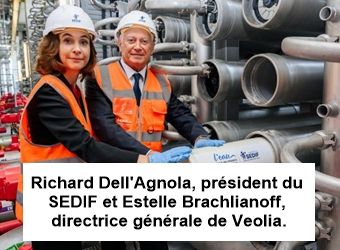 Cette installation marque l’entrée dans la phase opérationnelle d’un programme industriel représentant 1 milliard d’euros d’investissements, destiné à moderniser les principales usines du SEDIF et à renforcer la qualité et la sécurité de l’eau distribuée aux quelque 4 millions d’habitants desservis par le syndicat.
Une technologie combinant nanofiltration et osmose inverse
L’usine de Méry-sur-Oise bénéficie déjà d’une longue expérience dans le domaine de la filtration membranaire. Elle avait inauguré en 1999 l’une des premières unités de nanofiltration à grande échelle sur des eaux de surface.
Après plus de 25 ans d’exploitation, les membranes existantes arrivent au terme de leur cycle de fonctionnement. Le SEDIF a donc choisi de les remplacer par une nouvelle génération de membranes combinant nanofiltration et osmose inverse basse pression.
Selon le syndicat, cette technologie doit permettre de renforcer la protection contre les micropolluants émergents, notamment les PFAS, les métabolites de pesticides, les résidus médicamenteux et les perturbateurs endocriniens, avec un taux d’élimination annoncé supérieur à 90 %. Le dispositif doit également contribuer à réduire significativement le calcaire présent dans l’eau distribuée et ouvrir la voie à une eau très peu, voire non chlorée, dans un premier secteur pilote à partir de 2028.
Un chantier jusqu’à fin 2027
Sponsor d'Intertas.info
 Le renouvellement des équipements sera réalisé progressivement. Les huit files membranaires de l’usine de Méry-sur-Oise doivent être remplacées d’ici la fin de l’année 2027. Le SEDIF indique que ces travaux seront menés sans interruption du service public de l’eau.
Cette opération s’inscrit dans un programme plus large visant à déployer la filtration membranaire haute performance dans les principales usines du syndicat.
L’usine de Méry-sur-Oise devient l’usine André Santini
La cérémonie a également été l’occasion de rendre hommage à André Santini, qui a présidé le SEDIF de 1983 à 2026. L’usine de Méry-sur-Oise porte désormais son nom.
Le site occupait une place particulière dans la stratégie du syndicat : André Santini y avait notamment inauguré en 1999 la filière de nanofiltration et porté, à partir de 2015, le projet de généralisation de la filtration membranaire haute performance.
La pose de cette première membrane constitue ainsi à la fois une étape industrielle majeure pour le SEDIF et la poursuite d’une histoire engagée il y a plus de 25 ans à Méry-sur-Oise.
Source et article complet : SEDIF – Le SEDIF pose la première membrane haute performance à Méry !
Sponsor d'Intertas.info, qui nous permet de vous informer

Une même évolution
02/10/2026

Après l’édition de Cycl’Eau Orléans – Centre-Val de Loire, Intertas.info revient sur plusieurs solutions présentées par les exposants. De la détection des réseaux à leur inspection, jusqu’à leur réhabilitation, les technologies présentées illustrent une même évolution : mieux connaître les infrastructures pour mieux les exploiter et les maintenir.
De la détection à la réhabilitation
Sponsor d'Intertas.info
 AVK : acteur international de l’eau potable, de l’assainissement et de la protection incendie, le groupe présentait son expertise en équipements de réseaux et l’accompagnement associé à ses solutions.
MADE : spécialiste de la détection des réseaux enterrés, l’entreprise présentait notamment son nouveau détecteur électromagnétique DUAL, le radar de sol PinPoint et l’AQUA PL2, désormais doté d’une fonction de recherche de fuites sur les canalisations PE.
CANA PLAST-SOGAMI : l’entreprise accompagne les projets en PE100 RC-RCD, avec des solutions sur mesure et des activités en développement comme le filetage de tubes PE. Elle propose également des équipements de polyfusion et d’électrofusion.
EJ : spécialiste de la couverture et de la sécurisation des réseaux, EJ propose des solutions pour l’eau, l’assainissement et les eaux pluviales, en fonte, acier ou composite selon les applications.
PANATEC FRANCE : distributeur des équipements d’inspection iPEK, l’entreprise propose des solutions allant de la caméra de poussée aux systèmes motorisés et satellites, avec des technologies de scan 3D, de géoréférencement et d’analyse par intelligence artificielle.
RAUSCH : fabricant de caméras d’inspection pour des canalisations de 15 à 3 000 mm, RAUSCH développe également avec RAUSCH REHAB des solutions de réhabilitation, notamment par fraisage robotisé et technologie UV.
Sponsor d'Intertas.info, qui nous permet de vous inforemr
 TUBAO : spécialisée dans les solutions techniques sur mesure pour la gestion des eaux et des effluents, l’entreprise conçoit notamment des buses, tuyaux et ouvrages de grandes dimensions en acier galvanisé ou en PEHD.
Une même logique : mieux connaître les réseaux
Détecter, localiser, inspecter, analyser et réhabiliter : les solutions présentées à Cycl’Eau Orléans montrent que la gestion des réseaux s’appuie désormais sur une chaîne technologique de plus en plus intégrée. L’enjeu n’est plus seulement d’intervenir lorsque survient une défaillance, mais de disposer d’une connaissance précise du patrimoine afin de cibler les opérations de maintenance et de prolonger la durée de vie des infrastructures. Une évolution qui confirme la place croissante de la donnée, du diagnostic et des technologies de terrain dans les métiers de l’eau.
Sponsor d'Intertas.info, qui nous permet de vous informer

Une conduite stratégique
01/10/2026

Communiqué pam Saint-Gobain - Et si diagnostiquer une conduite stratégique d'eau potable ne nécessitait ni arrêt de service, ni travaux lourds ? C'est le défi relevé par la technologie p-CAT® sur une conduite DN600 de la Régie des Eaux de Montpellier Méditerranée Métropole.
Dans le cadre de son programme de connaissance et de réhabilitation des réseaux structurants, la Régie a retenu cette solution innovante pour évaluer l'état de sa canalisation tout en maintenant l'ouvrage en service.
Résultat : une intervention rapide, non intrusive et non destructive, permettant de collecter des informations essentielles pour préparer les futures opérations de réhabilitation.
Accompagnée par le cabinet Merlin, la Régie a fait le choix d'une technologie qui présente plusieurs atouts majeurs :
- Diagnostic non invasif et non destructif
- Canalisation maintenue en service pendant les opérations
- Mise en œuvre rapide et légère, sans travaux lourds
- Coûts d'intervention maîtrisés
- Aide à la décision pour cibler les réhabilitations prioritaires
Pour les exploitants, c'est la possibilité de disposer d'un diagnostic fiable afin de prioriser les investissements et sécuriser durablement les réseaux d'eau potable.
Une belle illustration de la manière dont l'innovation peut accompagner les collectivités dans la gestion durable de leurs infrastructures.
Sponsors d'Intertas.info, qui nous permettent de vous informer
Renforcer le réseau
25/09/2026

Communiqué – Hitachi Energy, leader mondial de l’électrification, a signé des accords-cadres à long terme avec Enedis, premier gestionnaire de réseau de distribution en France, pour un montant de 350 millions d’euros. Ces accords à long terme garantissent la fourniture de transformateurs de distribution et de puissance, contribuant ainsi à pallier la pénurie mondiale de transformateurs, éléments essentiels au renforcement du réseau électrique français.
 La sortie progressive des énergies fossiles est un impératif climatique et stratégique pour la France. L'objectif est de réduire la part des énergies fossiles dans le mix énergétique français de 60 % à 40 % d'ici 2030, et ce, grâce à une transition massive vers l'électricité. Un approvisionnement sûr et à long terme en transformateurs permet à Enedis de moderniser le réseau à grande échelle, de gérer la demande croissante et de garantir un approvisionnement fiable en électricité à des millions de consommateurs.
Ces accords garantissent également une transparence sur les performances environnementales grâce à une Déclaration Environnementale Produit (DEP)1, qui évalue la performance environnementale de chaque produit pour chaque phase du cycle de vie, associé à un engagement d’amélioration sur la fabrication, sur toute la durée du contrat. En combinant une importante base installée avec des analyses proactives fondées sur les données et des services complets couvrant l’ensemble du cycle de vie, ce partenariat réduit les pannes imprévues, améliore le rendement des transformateurs et prolonge la durée de vie des équipements. Ensemble, ces capacités posent les fondations d’une collaboration à long terme et permettent à Enedis de construire un réseau résilient, durable et prêt pour l’avenir.
Hitachi Energy est le plus grand fabricant mondial de transformateurs, avec la plus grande base installée, un large portefeuille de produits, une capacité de production et une couverture de marché exceptionnelles. L’entreprise s’appuie sur un réseau de plus de 60 usines de transformateurs et d'une 30aine de centres de service à travers le monde, et emploie plus de 20 000 personnes dans son activité Transformateurs.
* La DEP (Déclaration Environnementale Produit) est une évaluation sur le cycle de vie des impacts d’un produit vérifiée par une tierce partie selon un cadre normatif international (ISO 14025) et selon des règles de produit spécifiques permettant de calculer et de déclarer la performance environnementale des produits tout au long de leur cycle de vie. Il fournit un cadre de référence commun, scientifique et fondé sur des données, conforme aux normes ISO 14040/44 et ISO 14025.
Sponsors d'Intertas.info, qui nous permettent de vous informer

Un rail plus local
24/09/2026

À l’occasion d’InnoTrans 2026, TSO, Vossloh, SATEBA France et SAARSTAHL RAIL ont officialisé leur engagement commun en faveur d’une chaîne d’approvisionnement locale et responsable pour la régénération de la ligne Nancy-Contrexéville.
Porté par la Région Grand Est, le projet de réouverture de la ligne 14 comporte également une forte dimension industrielle. L’objectif est de produire 90 % des principaux composants de voie à moins de 200 km de la ligne, en s’appuyant sur les savoir-faire régionaux.
Sponsor d'Intertas.info, qui nous permet de vous informer
 Cette ambition se traduit notamment par la fabrication de 120 000 traverses en béton dans les Vosges et de 150 km de rails en Moselle, complétée par des composants provenant d’autres sites du Grand Est.
Alors que les opérations de pose de voie démarrent progressivement, cette signature marque une nouvelle étape dans la transformation de la ligne et illustre la volonté de faire de ce chantier un levier pour l’industrie et l’économie locales.
Les travaux sont réalisés dans le cadre de la concession pilotée par Nova 14, société de projet réunissant NGE Concessions, Transdev et la Banque des Territoires. Elle assure le financement, la régénération et l’exploitation de la ligne, avec un groupement constructeur porté par TSO.
À travers cette coopération, les différents partenaires associent ainsi réouverture ferroviaire, proximité industrielle et développement territorial.
Sponsor d'Intertas.info, qui nous permet de vous informer
Des solutions adaptées
24/09/2026

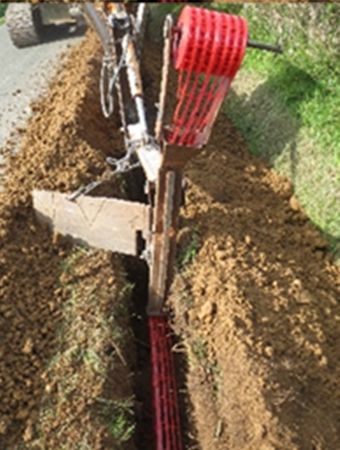
Face aux nouvelles exigences des chantiers de réseaux enterrés, le fabricant français Samex développe des solutions de signalisation conçues pour améliorer la sécurité, la régularité et l’efficacité de la mise en œuvre. Parmi ces solutions, ses grillages avertisseurs répondent aux besoins des professionnels, notamment lorsqu’ils sont installés à l’aide de machines de pose mécanisée.
 Spécialisée dans l’extrusion de mailles, de grilles et de films plastiques, Samex conçoit et fabrique des solutions destinées aux secteurs du BTP, de l’industrie et de l’agriculture. L’entreprise s’appuie sur plusieurs décennies de savoir-faire pour répondre aux besoins spécifiques des professionnels.
À travers son activité Samex® BTP, elle propose notamment des produits dédiés à la signalisation des chantiers, à l’identification des réseaux enterrés et à leur protection. Son approche repose sur l’écoute des professionnels, l’adaptabilité et l’innovation afin de développer des solutions en adéquation avec les contraintes du terrain.
Une solution pensée pour les exigences des chantiers
Les travaux de pose de réseaux enterrés nécessitent des dispositifs capables de signaler efficacement la présence des ouvrages et de prévenir les risques lors d’interventions ou d’excavations ultérieures. Dans ce contexte, Samex propose une gamme de grillages avertisseurs conçus pour répondre aux exigences de la norme européenne NF EN 12 613.
Constitués d’une maille plastique résistante et fortement visible, ces dispositifs sont installés au-dessus des réseaux enterrés. Leur fonction est d’attirer l’attention des conducteurs d’engins de terrassement lorsque la maille est accrochée et étirée par le godet. Cette réaction signale alors la présence probable d’un ouvrage à proximité et invite à la vigilance.
Une conception adaptée à la pose mécanisée
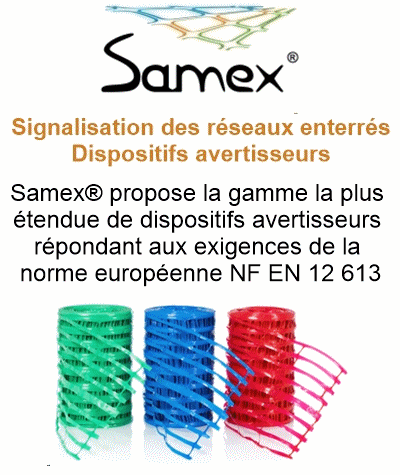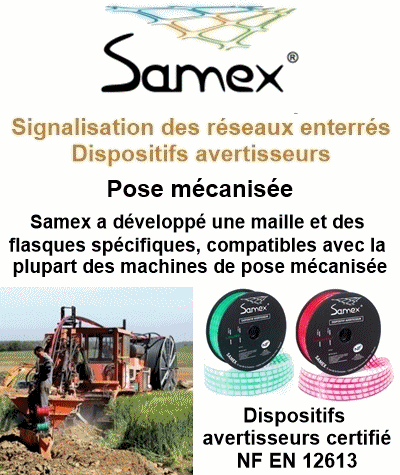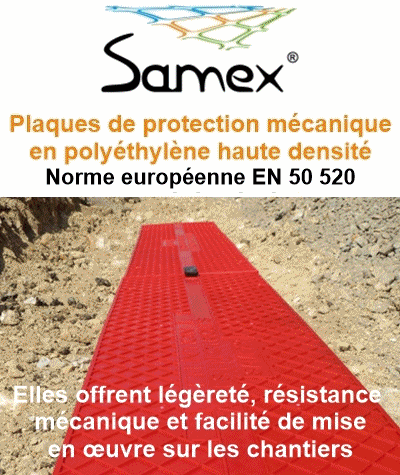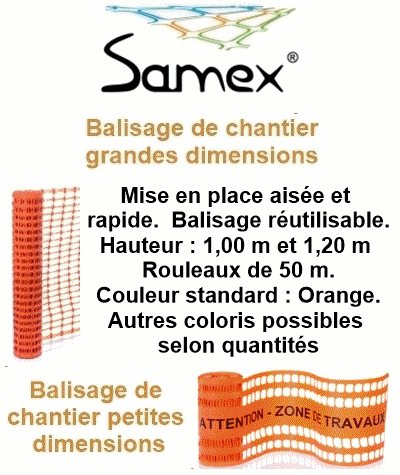
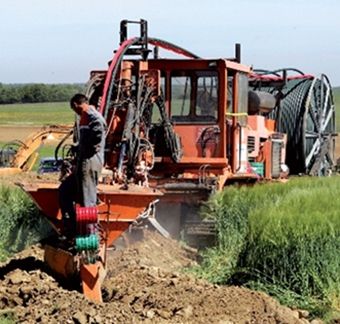 À l’écoute des besoins des professionnels, Samex a développé une maille ainsi que des flasques spécifiques permettant de faciliter la pose du grillage avertisseur avec la plupart des machines de pose mécanisée.
Cette conception permet d’intégrer le déroulage du dispositif directement au processus d’enfouissement de la conduite ou du câble. La pose s’effectue ainsi en continu, à une vitesse comparable à celle de l’installation du réseau, ce qui permet de réduire considérablement les délais sur les grands linéaires.
Cette solution répond particulièrement aux contraintes des chantiers de grande longueur, où la rapidité d’exécution et la régularité de la mise en œuvre contribuent à l’efficacité globale des travaux.
Une pose plus rapide et plus régulière
La mécanisation de la pose présente plusieurs avantages opérationnels. Elle permet tout d’abord d’améliorer le rendement du chantier. Le grillage avertisseur est déroulé en continu, ce qui contribue à réduire les temps d’intervention et les délais de réalisation sur les grandes longueurs.
Le positionnement du dispositif bénéficie également d’une meilleure régularité. Le déroulage mécanique favorise une mise en place constante du grillage à la hauteur prévue, généralement 20 à 30 cm au-dessus du réseau, selon les prescriptions applicables au chantier.
Cette méthode contribue notamment à limiter les risques de plissement, de décalage latéral ou de mauvaise répartition du dispositif le long du tracé.
 Réduire la pénibilité pour les opérateurs
Au-delà des gains de productivité, la pose mécanisée contribue à réduire les interventions manuelles en fond de fouille ou dans la tranchée. Elle participe ainsi à limiter la pénibilité du travail et à améliorer les conditions de sécurité et de santé des opérateurs. La réduction des manipulations manuelles, associée à une vitesse d’avancement accrue, peut également contribuer à optimiser le coût global de la pose au mètre linéaire.
La mécanisation constitue donc un levier intéressant pour les entreprises qui souhaitent améliorer simultanément leurs conditions de travail et leur efficacité opérationnelle.
Des rouleaux adaptés aux grands linéaires
La continuité du dispositif constitue un autre atout de la solution proposée par Samex. Les grands rouleaux compatibles avec les dérouleuses permettent de limiter le nombre de raccordements et les interruptions le long du tracé. Cette caractéristique facilite l’organisation des travaux et contribue à assurer une pose plus fluide sur les chantiers de grande longueur.
Pour les entreprises de travaux publics et les professionnels de la pose de réseaux enterrés, cette solution associe ainsi continuité, régularité et rapidité d’exécution.
Samex, un partenaire pour l’évolution des chantiers de réseaux enterrés
Avec sa gamme de grillages avertisseurs et sa conception adaptée à la pose mécanisée, Samex accompagne l’évolution des pratiques dans le domaine des réseaux enterrés. En associant son expertise des mailles plastiques à une écoute attentive des besoins du terrain, l’entreprise propose des solutions visant à faciliter la mise en œuvre, à améliorer la régularité de la pose et à contribuer à de meilleures conditions de travail pour les opérateurs.
Le futur des pylônes
22/09/2026

Le Réseau de transport d’électricité (RTE) expérimente une nouvelle génération de pylônes combinant acier et béton. Pour ce projet, le préfabricant Matière s’appuie sur Lafarge Ciments pour produire les éléments en béton destinés au premier chantier réalisé hors site. À terme, 1 000 pylônes de ce nouveau type doivent être fabriqués.
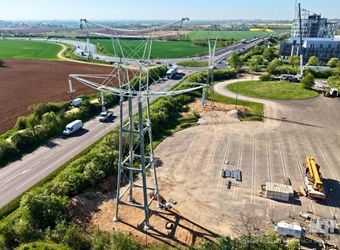 Changer la silhouette des lignes à haute tension tout en réduisant leur impact environnemental : c’est l’objectif du nouveau pylône hybride développé pour RTE. Conçu par l’agence NIMOS Design avec son bureau d’études MaP3, ce modèle associe une structure en acier à des éléments préfabriqués en béton.
Pour cette première réalisation, le groupe Matière assure la fabrication des composants en béton dans ses usines d’Aurillac (Cantal) et de Brive-la-Gaillarde (Corrèze). Lafarge Ciments fournit de son côté le liant utilisé pour leur fabrication : un ciment CEM II/A 52,5R produit dans son usine de Port-la-Nouvelle, dans l’Aude. Ce ciment destiné à la préfabrication affiche une empreinte carbone de 595 kg CO₂eq. par tonne selon sa déclaration environnementale de produit.
Une structure qui réduit la quantité d’acier
Le principe du nouveau pylône consiste à remplacer une partie de l’acier habituellement utilisé par du béton préfabriqué. Selon les données communiquées par RTE, cette conception permettrait de réduire de 28 % les émissions de carbone sur l’ensemble du cycle de vie par rapport au pylône de référence F44.
Le nouveau modèle recourt également à 80 % d’acier recyclé et à un béton présenté comme bas carbone et recyclable. La quantité de pièces nécessaires à son assemblage est fortement réduite : environ 200 composants, contre 1 000 pour le modèle F44. Cette simplification doit permettre de raccourcir les opérations de montage, mais aussi de faciliter les interventions ultérieures.
Sponsor d'Intertas.info
 Autre conséquence annoncée : une réduction de l’emprise au sol. RTE estime à 32 % la baisse de l’artificialisation des sols pour 100 pylônes, avec un besoin de déboisement réduit de 1 600 m² par kilomètre de ligne.
Une fabrication réalisée en partie hors site
Le projet repose sur une organisation industrielle différente de celle d’un pylône conventionnel. Les éléments en béton sont fabriqués en usine avant d’être transportés sur le chantier, où l’assemblage final est effectué par des équipes locales. Cette préfabrication doit notamment permettre de limiter le temps passé sur site.
La conception hybride présente également un enjeu de durabilité. D’après les éléments communiqués par Lafarge, la partie en béton pourrait atteindre une durée de vie allant jusqu’à 100 ans et ne nécessite pas, contrairement aux structures métalliques peintes, d’opérations d’entretien par peinture.
RTE ne prévoit pas pour autant de remplacer l’ensemble des pylônes existants. Cette nouvelle gamme doit progressivement intégrer son catalogue de solutions pour les futurs projets de lignes électriques.
Le partenariat entre Matière et Lafarge illustre ainsi une évolution de la préfabrication appliquée aux infrastructures électriques : une partie de la structure est produite en usine, avec l’objectif de réduire à la fois les quantités d’acier utilisées, les opérations de montage et l’impact environnemental des ouvrages. Un millier de pylônes nouvelle génération sont à terme prévus dans le cadre du projet.
Reprise de Radpol Pipes
20/09/2026

Le groupe industriel français Elydan poursuit son développement européen avec l’intégration de Radpol Pipes, spécialiste polonais des systèmes de canalisations pré-isolées. L’opération permet au groupe d’élargir son offre dans les réseaux de chaleur et de froid et de renforcer sa présence en Europe centrale.
 Le groupe français Elydan franchit une nouvelle étape dans son développement international. L’entreprise annonce l’arrivée de Radpol Pipes, société polonaise spécialisée dans les systèmes de canalisations pré-isolées, au sein de son groupe.
Basée en Pologne, Radpol Pipes dispose de plus de 30 ans d’expérience dans la conception et la fabrication de solutions destinées notamment aux réseaux de chauffage urbain. L’entreprise emploie plus de 200 personnes et commercialise ses produits sur plus de 30 marchés, avec une activité internationale représentant une part importante de son chiffre d’affaires.
Une opération tournée vers les réseaux énergétiques
Cette intégration vient compléter les activités d’Elydan dans les infrastructures liées au transport et à la distribution de l’eau, des fluides et de l’énergie. Avec Radpol Pipes, le groupe entend notamment renforcer son expertise dans les réseaux de chaleur et de refroidissement urbains, un marché appelé à accompagner le développement des systèmes énergétiques intégrant des sources renouvelables et de récupération de chaleur.
Radpol Pipes apporte notamment son savoir-faire dans les canalisations pré-isolées rigides. Ses solutions sont utilisées pour des réseaux soumis à des températures et à des pressions importantes. L’entreprise dispose également d’une gamme de produits destinés aux réseaux d’eau, d’assainissement et de gaz.
Une présence industrielle maintenue en Pologne
Sponsor d'Intertas.info
 Selon les informations communiquées par Radpol Pipes, l’intégration au groupe Elydan ne remet pas en cause son implantation locale. L’entreprise conserve son nom, son site industriel et ses équipes en Pologne.
Jarosław Żuchowski reste à la direction de Radpol Pipes. Le rapprochement doit également s’accompagner d’investissements destinés à développer les capacités industrielles de l’entreprise. Pour Elydan, cette organisation permet de conserver l’expertise et l’ancrage local de Radpol Pipes tout en donnant à l’entreprise polonaise accès au réseau commercial et aux ressources du groupe français.
Une nouvelle étape pour Elydan en Europe
L’opération intervient dans le cadre de la stratégie de développement européen d’Elydan, baptisée Momentum 2030. Avec l’arrivée de Radpol Pipes, le groupe revendique désormais plus de 250 millions d’euros de chiffre d’affaires, environ 600 collaborateurs et huit sites de production. Elydan est présent dans plusieurs pays européens, dont la France, la Belgique, l’Allemagne, l’Autriche, la Finlande, la Suède et désormais la Pologne. Cette opération permet également à Elydan de compléter son portefeuille de technologies dans les réseaux énergétiques, en associant notamment des solutions rigides et flexibles.
Des solutions destinées aux infrastructures de demain
Sponsor d'Intertas.info, qui nous permet de vous informer
Radpol Pipes développe plusieurs technologies destinées aux réseaux pré-isolés. L’entreprise met notamment en avant EVOprotect®, une technologie visant à préserver les performances thermiques des canalisations, ainsi que GreenID®, qui utilise des matériaux récupérés pour la fabrication de certaines gaines extérieures. Ses capacités industrielles permettent par ailleurs de produire des systèmes de grands diamètres, jusqu’à DN 1000 pour certaines applications.
Avec cette opération, Elydan cherche ainsi à consolider son positionnement sur les infrastructures de distribution d’énergie et à poursuivre son expansion sur les marchés européens.
Pour Radpol Pipes, le rapprochement ouvre de nouvelles perspectives commerciales et industrielles tout en maintenant son implantation et son organisation en Pologne.
Source : Radpol Pipes
Cliquez-ici pour consulter le communiqué de presse d'Elydan
ABB accompagne le solaire
07/09/2026

Pour accompagner le rythme soutenu du déploiement de l’énergie solaire, le géant de l’ingénierie ABB mise sur la simplification des opérations logistiques et d’installation. Avec sa gamme de postes compacts Proteus PV, le groupe propose une architecture « Plug & Play » destinée à réduire significativement les contraintes auxquelles sont confrontés les installateurs et les développeurs de projets photovoltaïques.
 Une mise en service sécurisée dès l’usine
L’un des principaux atouts de la solution Proteus PV réside dans son haut niveau de préparation avant livraison. Dans une configuration traditionnelle, le raccordement et les essais des onduleurs, des transformateurs et des cellules moyenne tension sont réalisés directement sur le chantier. Ces opérations peuvent alors être perturbées par les conditions météorologiques, les contraintes d’accès ou les aléas logistiques.
ABB adopte une approche différente en proposant des stations entièrement préassemblées et testées en usine. Réalisés dans un environnement maîtrisé, ces contrôles permettent notamment de vérifier les équipements et les connexions en amont, tout en limitant le risque d’erreurs ou de défauts de câblage avant l’arrivée de la station sur le site de production.
Un levier pour accélérer le déploiement du solaire
Sponsor d'Intertas.info
 Une fois acheminés sur le site de la centrale photovoltaïque, ces blocs autonomes nécessitent seulement des travaux de génie civil limités et des opérations de raccordement simplifiées. Cette approche offre plusieurs avantages aux entreprises chargées du déploiement des installations :
- Des délais de chantier réduits, grâce à une installation plus rapide ;
- Une baisse des coûts de main-d’œuvre et de supervision, en limitant les interventions sur site ;
- Une mise en service plus rapide, permettant de commencer plus tôt la production d’électricité.
Dans un contexte marqué à la fois par l’accélération de la transition énergétique et par la pénurie de main-d’œuvre qualifiée, l’industrialisation et la standardisation des infrastructures apparaissent comme des leviers majeurs pour accompagner la montée en puissance du photovoltaïque.
Avec Proteus PV, ABB entend ainsi proposer une solution plus rapide à déployer, plus simple à installer et davantage maîtrisée, afin de contribuer à une massification de l’énergie solaire à la fois fiable et économiquement viable.
Sponsor d'Intertas.info, qui nous permet de vous informer

De la promesse à la mesure
24/08/2026

Sur un chantier de forage dirigé réalisé dans l’Eure, le fabricant français ELYDAN a mesuré l’impact environnemental du choix de la matière première d’une canalisation. Résultat : jusqu’à 28 % d’émissions de CO₂ en moins sur le périmètre étudié.
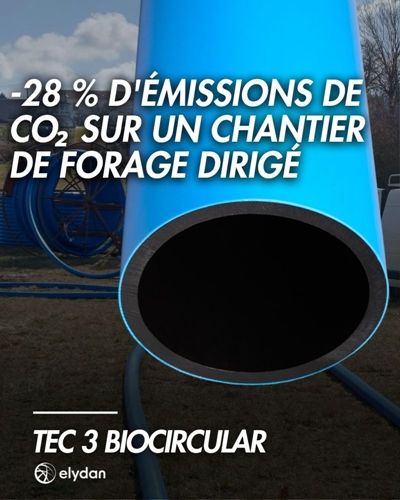 Comment réduire concrètement l’empreinte carbone des infrastructures d’eau potable ? Au-delà des méthodes de pose et de l’optimisation des chantiers, le choix des matériaux constitue lui aussi un levier de décarbonation. Pour en mesurer l’impact réel, ELYDAN a choisi de confronter deux solutions sur un chantier réalisé en conditions réelles, dans le cadre d’une application sans tranchée.
L’étude porte sur le chantier d’interconnexion d’eau potable entre les communes de Vironvay et Fontaine-Bellenger, dans l’Eure. D’une longueur totale d’environ 4,5 kilomètres, cette opération comprenait notamment trois forages dirigés de 300 à 400 mètres, destinés à accueillir des canalisations de diamètre 315 mm en PN16.
Réalisés par l’entreprise Forage du Nord-Ouest, ces travaux ont permis de franchir deux routes départementales ainsi que l’autoroute A13. Les forages ont été effectués à des profondeurs comprises entre 5 et 12 mètres, dans un contexte représentatif des contraintes techniques rencontrées sur ce type de chantier.
Une comparaison à l’échelle du chantier
Plutôt que de comparer uniquement l’empreinte carbone des deux produits, les équipes d’ELYDAN ont souhaité évaluer leur impact dans les conditions réelles de mise en œuvre.
À l’aide du logiciel SEVE TP, qui s’appuie notamment sur des données issues de l'ADEME, d’IGNES et d’Ecoinvent, deux scénarios ont ainsi été étudiés. Le premier correspond au chantier réalisé avec une canalisation PE100 TEC3 standard. Le second reprend le même chantier, mais avec une canalisation TEC3 biocircular intégrant des matières premières biosourcées.
Cette méthode permet d’apprécier plus précisément l’effet du changement de matière première sur l’empreinte carbone globale du périmètre étudié.
18 tonnes de CO₂ équivalent évitées
Les résultats sont significatifs. Sur les trois forages analysés, le scénario intégrant la solution TEC3 biocircular conduit à une réduction d’environ 18 tonnes équivalent CO₂, soit près de 28 % d’émissions en moins.
Sponsor d'Intertas.info
 La différence se situe principalement au niveau de la production des canalisations. Selon l’évaluation réalisée, le produit standard représente environ 23 tonnes équivalent CO₂, contre environ 5 tonnes équivalent CO₂ pour la version intégrant des matières premières biosourcées.
À l’échelle d’un chantier, le choix de la matière première apparaît ainsi comme un levier complémentaire aux actions portant sur les engins, le transport, les méthodes de pose ou encore l’organisation des travaux.
De la promesse à la mesure
Cette étude illustre une évolution dans l’approche de la décarbonation des travaux publics : pour être crédible, la réduction des émissions doit pouvoir être mesurée sur des applications concrètes.
En confrontant deux solutions dans le cadre d’un même chantier de forage dirigé, ELYDAN met en évidence l’impact que peut avoir le choix de la matière première sur l’empreinte carbone d’une infrastructure.
La décarbonation des chantiers ne relève donc plus uniquement de la prospective. Elle se mesure désormais sur le terrain, se documente et peut s’inscrire dans une démarche d’amélioration continue.
Sur ce chantier de l’Eure, un changement de matière première aura ainsi permis d’éviter environ 18 tonnes équivalent CO₂, soit une réduction de 28 % des émissions sur le périmètre étudié. Une illustration concrète du rôle que peuvent jouer les matériaux dans la transition environnementale des infrastructures.
Sponsor d'Intertas.info, qui nous permet de vous informer

PEHD : soudure durable
22/08/2026

Les bonnes pratiques d’une soudure PEHD : Le polyéthylène haute densité (PEHD) est une matière polymère particulièrement appréciée pour la fabrication de canalisations et de réseaux de transport de fluides. Comme tous les polymères, il présente toutefois une résistance à la température inférieure à celle des métaux. Le recours à une flamme nue au contact du PEHD est donc à proscrire. Pour cette raison, les opérations d’assemblage nécessitent des équipements de soudage spécifiquement conçus pour ce matériau.
Sponsor d'Intertas.info, qui nous permet de vous informer
Le choix de la technique de soudure PEHD dépend notamment du diamètre des tubes et de leur densité, mais également de la configuration du chantier. Deux procédés sont principalement utilisés : la soudure par électrofusion et la soudure bout-à-bout. Dans les deux cas, la préparation des surfaces constitue une étape déterminante pour obtenir un assemblage fiable et durable.
Les étapes essentielles d’une soudure PEHD
Une soudure PEHD doit être réalisée selon un mode opératoire précis. Avant toute intervention, les surfaces à assembler doivent être propres, sèches et correctement préparées.
Les principales étapes sont les suivantes :
- Préparer les surfaces : nettoyer et dégraisser les zones à assembler, sécuriser la zone de travail et, si nécessaire, poncer ou racler les extrémités afin d’obtenir des surfaces propres, régulières et exemptes de parties déchiquetées.
- Positionner et fixer les tubes : les éléments doivent être correctement alignés et immobilisés afin d’éviter tout déplacement pendant l’opération.
- Réaliser le soudage : le procédé utilisé dépend du type d’assemblage choisi et des caractéristiques des tubes.
- Retirer l’appareil de soudage : cette opération doit être effectuée conformément au mode opératoire afin de ne pas compromettre l’assemblage.
- Contrôler la qualité de la soudure : l’aspect du joint, son homogénéité et sa conformité aux exigences du chantier doivent être vérifiés.
Sponsor d'Intertas.info
 La qualité finale de l’assemblage dépend ainsi autant de la maîtrise du procédé de soudage que de la préparation et du positionnement des pièces.
Les différentes techniques de soudure PEHD
La soudure PEHD par électrofusion : La soudure par électrofusion consiste à raccorder des tubes en PEHD, de diamètres identiques ou différents, grâce à un échauffement contrôlé des surfaces à assembler. Cette technique est particulièrement adaptée aux canalisations en polyéthylène de moyenne et haute densité, notamment en PE 80 et PE 100.
Dans ce procédé, la préparation joue un rôle essentiel. Les surfaces doivent d’abord être dégraissées et soigneusement nettoyées. Elles sont ensuite grattées afin de retirer la couche superficielle du matériau et d'obtenir une surface adaptée à l’assemblage. Les éléments sont alors positionnés avec précision avant la mise en place des bornes de soudage.
Une puissance électrique est ensuite appliquée au raccord équipé d’une résistance intégrée. L’échauffement provoqué par l’effet Joule entraîne la fusion contrôlée du polyéthylène au niveau des surfaces à assembler. Après refroidissement, le raccord forme une liaison étanche et résistante entre les deux tubes.
L’électrofusion présente plusieurs avantages :
- elle permet de raccorder des canalisations de diamètres différents, y compris pour certaines petites dimensions ;
- elle convient particulièrement aux interventions dans des conditions difficiles, notamment pour réaliser des raccordements sur des canalisations enterrées ;
- elle permet d’obtenir des assemblages fiables et durables lorsqu’elle est réalisée conformément au mode opératoire ;
- elle ne crée pas de modification significative de la section intérieure de la canalisation au niveau du transport du fluide, lorsque le raccord est correctement choisi et installé.
La précision du positionnement, la propreté des surfaces et le respect des paramètres de soudage sont toutefois indispensables pour garantir la qualité de l’assemblage.
La soudure PEHD bout-à-bout : La soudure bout-à-bout repose sur la fusion des extrémités de deux tubes ou éléments en PEHD. Les surfaces à assembler sont placées au contact d’une plaque chauffante, couramment appelée miroir, afin de porter les extrémités du matériau à la température nécessaire à leur fusion.
Une fois les surfaces suffisamment chauffées, la plaque est retirée et les deux extrémités sont mises en contact sous une pression contrôlée. Le refroidissement permet ensuite au matériau de se solidifier et de former un assemblage homogène.
Sponsor d'Intertas.info
 La durée de chauffage, la pression appliquée et les autres paramètres du cycle de soudage doivent être adaptés aux caractéristiques des tubes, notamment à leur diamètre et à leur épaisseur. Le procédé est principalement utilisé pour assembler des tubes présentant des diamètres et des épaisseurs de paroi compatibles.
La soudure bout-à-bout offre plusieurs avantages :
- elle facilite l’alignement des axes et la mise en forme des tubes en polyéthylène ;
- elle ne nécessite généralement pas l’ajout de raccords ou d’accessoires spécifiques entre les deux éléments à assembler ;
- elle constitue une solution particulièrement économique pour les canalisations de grand diamètre, notamment au-delà de 200 millimètres ;
- elle permet d’obtenir des joints étanches et résistants ;
- elle convient à une large gamme de diamètres et de niveaux de pression, sous réserve du respect des conditions de compatibilité et du procédé applicable ;
- lorsqu’elle est réalisée dans les règles de l’art par un personnel qualifié, la qualité du joint peut être comparable, voire supérieure en résistance, à celle du matériau environnant.
Le soudage bout-à-bout peut également être utilisé pour assembler certaines générations différentes de polyéthylène lorsque leur compatibilité et les conditions de soudage le permettent.
La préparation, une étape déterminante
Qu’il s’agisse d’électrofusion ou de soudage bout-à-bout, la préparation des pièces reste l’une des principales conditions de réussite. Une surface contaminée par de la poussière, de la graisse, de l’humidité ou d’autres impuretés peut compromettre la qualité du joint.
Les opérations doivent donc être réalisées sur une zone de travail propre et stable. Les tubes doivent être correctement maintenus et alignés afin d’éviter les mouvements pendant le cycle de soudage. Les opérateurs doivent également respecter les paramètres définis pour le matériau, le diamètre et l’épaisseur des tubes concernés.
Sponsor d'Intertas.info, qui nous permet de vous informer
 Enfin, le contrôle de la soudure constitue une étape indispensable. Il permet de vérifier que l’assemblage présente un aspect conforme et que le procédé a été réalisé dans les conditions prévues.
Une technique qui exige rigueur et précision
La soudure du PEHD repose sur des procédés spécifiques qui ne peuvent pas être assimilés à ceux utilisés pour les matériaux métalliques. L’absence de flamme nue, la maîtrise de la température et le contrôle des paramètres de soudage sont essentiels pour préserver les propriétés du polyéthylène.
Le choix entre électrofusion et soudage bout-à-bout dépend principalement de la configuration du réseau, du diamètre et des caractéristiques des tubes ainsi que des contraintes du chantier. Dans tous les cas, la propreté des surfaces, l’alignement, la stabilité des pièces et le respect du mode opératoire sont les clés d’un assemblage fiable.
Lorsqu’elle est réalisée avec un équipement adapté et par des professionnels formés, la soudure PEHD permet ainsi de créer des raccordements étanches, résistants et durables, adaptés aux exigences des réseaux modernes de canalisations.